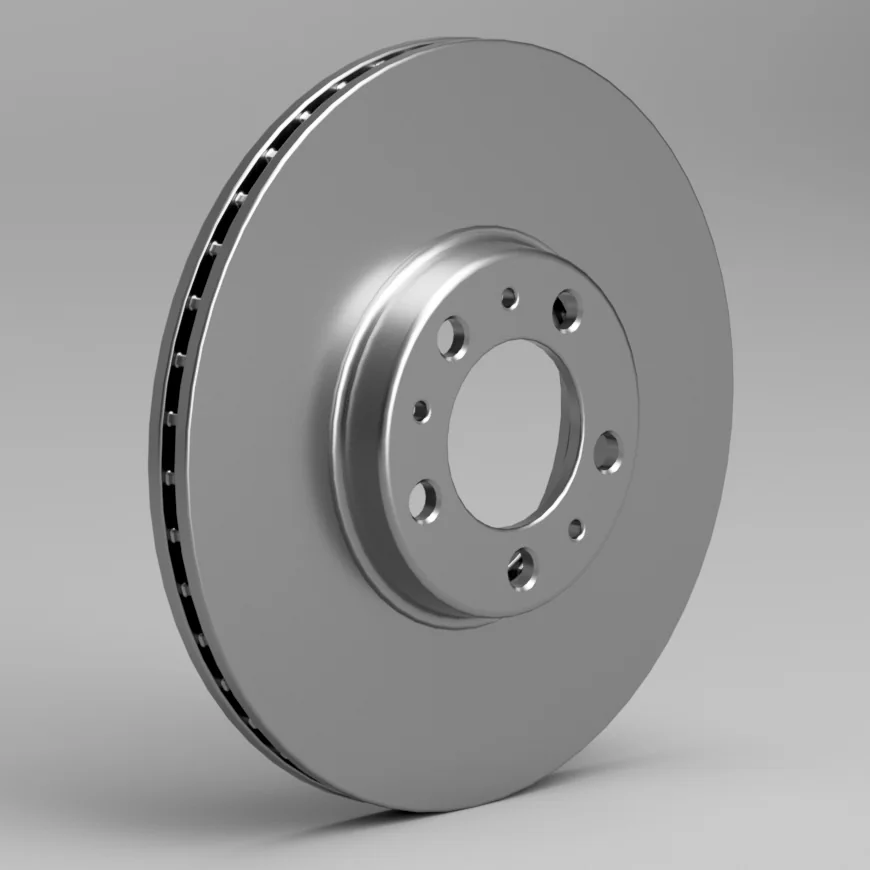
Deux disques de frein portant la même référence et ayant les mêmes dimensions extérieures peuvent différer du simple au double en prix. La différence n’est presque jamais visible sur une photographie et se trouve à trois endroits : la fonte, les ailettes et les tolérances d’usinage.
La fonte
Les disques de frein sont en fonte grise, et la nuance est importante, car elle détermine la manière dont le disque absorbe et évacue la chaleur. Une teneur en carbone plus élevée améliore la conductivité thermique et l’amortissement — le disque évacue la chaleur plus rapidement et résonne moins, ce qui se traduit par moins de bruit et moins de fissuration. La fonte à faible teneur en carbone est moins chère à couler et s’usine plus facilement ; c’est généralement ce que contient une offre très basse.
Le symptôme visible d’une fonte bon marché n’est pas une défaillance immédiate. Il s’agit de fissures thermiques : un réseau de fines fissures superficielles qui apparaît après quelques mois d’utilisation intensive, généralement d’abord sur le bord extérieur. Dans un climat chaud avec de longues descentes, ce délai se réduit considérablement.
Ce qu’il faut demander à un fournisseur : la nuance de fonte selon une norme nationale reconnue, ainsi qu’une valeur de dureté avec la plage acceptable. Un fournisseur qui ne peut fournir aucune de ces informations ne maîtrise pas le processus de coulée.
Conception des ailettes
Un disque ventilé comporte des ailettes entre ses deux faces, qui expulsent l’air vers l’extérieur lorsque le disque tourne. Trois configurations sont courantes :
- Ailettes radiales droites. Les moins chères à couler, elles fonctionnent dans les deux sens de rotation, de sorte qu’une seule référence couvre les deux côtés du véhicule. Le refroidissement est le moins efficace des trois.
- Ailettes courbes. Meilleur flux d’air, mais conception directionnelle — les disques gauche et droit sont des pièces différentes, ce qui double les SKU et constitue une cause fréquente de montage du mauvais côté.
- Configuration à piliers ou à broches. Bon refroidissement et conception non directionnelle, mais plus coûteuse à couler.
Le nombre et l’épaisseur des ailettes varient également entre une pièce d’origine et une copie qui ne reproduit que les dimensions extérieures. Un disque dont les dimensions sont correctes, mais qui possède moins d’ailettes plus fines, pèse moins lourd et coûte moins cher à expédier — et fonctionne à une température plus élevée pendant toute sa durée de vie.
Les tolérances qui déterminent si un client se plaint
Deux mesures sont à l’origine de la plupart des plaintes concernant les vibrations au freinage, et toutes deux se vérifient avec un comparateur en quelques minutes.
Faux-rond latéral — amplitude du mouvement latéral de la face du disque au cours d’une rotation. Les valeurs acceptables typiques sont d’environ 0.05 mm mesurées sur le véhicule, tandis que le disque seul est généralement spécifié avec une tolérance plus stricte. Un faux-rond excessif repousse les plaquettes dans l’étrier, et le conducteur signale une pédale qui vibre.
Variation d’épaisseur du disque (DTV) — différence entre les points les plus épais et les plus minces autour du disque. C’est elle qui provoque réellement les vibrations au freinage. Les tolérances sont faibles, généralement de l’ordre de 0.01–0.015 mm. Il convient de noter à quel point cette valeur est faible : une empreinte digitale est plus épaisse.
Le faux-rond et la DTV sont liés. Un disque monté avec un faux-rond excessif s’use de manière irrégulière en service et développe une DTV après quelques milliers de kilomètres ; un disque qui était conforme lors du montage peut donc provoquer des vibrations plus tard. C’est pourquoi la face du moyeu doit être propre et exempte de rouille lors du montage du disque, et pourquoi le faux-rond du moyeu doit être contrôlé avant d’incriminer le disque.
Épaisseur minimale et raisons pour lesquelles l’usinage est généralement une fausse économie
Chaque disque comporte une épaisseur minimale coulée ou estampée sur sa surface. En dessous de cette valeur, le disque n’a pas une masse suffisante pour absorber la chaleur ni une quantité de matière suffisante pour résister à la fissuration.
L’usinage d’un disque usé consiste à retirer de la matière pour rétablir une surface plane. Cette opération fonctionne, mais elle rapproche le disque de son épaisseur minimale et réduit ainsi sa capacité thermique pour le reste de sa durée de vie. Comme les disques font partie des pièces mécaniques les moins coûteuses, le coût de la main-d’œuvre d’usinage, ajouté à la durée de vie réduite, dépasse généralement l’économie réalisée. Pour l’exportation de pièces de rechange, le remplacement est la recommandation raisonnable ; l’usinage ne mérite d’être envisagé que lorsqu’un disque est coûteux ou difficile à trouver.
Contrôle à la réception recommandé
- Épaisseur en huit points autour du disque avec un micromètre. Permet de calculer directement la DTV.
- Dureté en plusieurs points sur la surface de friction. Une variation importante sur un même disque indique une coulée ou un refroidissement irrégulier.
- Poids comparé à un échantillon de référence. Un disque nettement plus léger que la référence contient moins de fonte à un endroit donné — généralement dans les ailettes.
- Contrôle visuel de la pièce coulée pour détecter la porosité ou les inclusions sur la face usinée.
Ces quatre contrôles sur un petit échantillon de chaque lot permettent de détecter la plupart des différences entre un bon disque et un disque bon marché, et aucun ne nécessite d’équipement spécialisé.